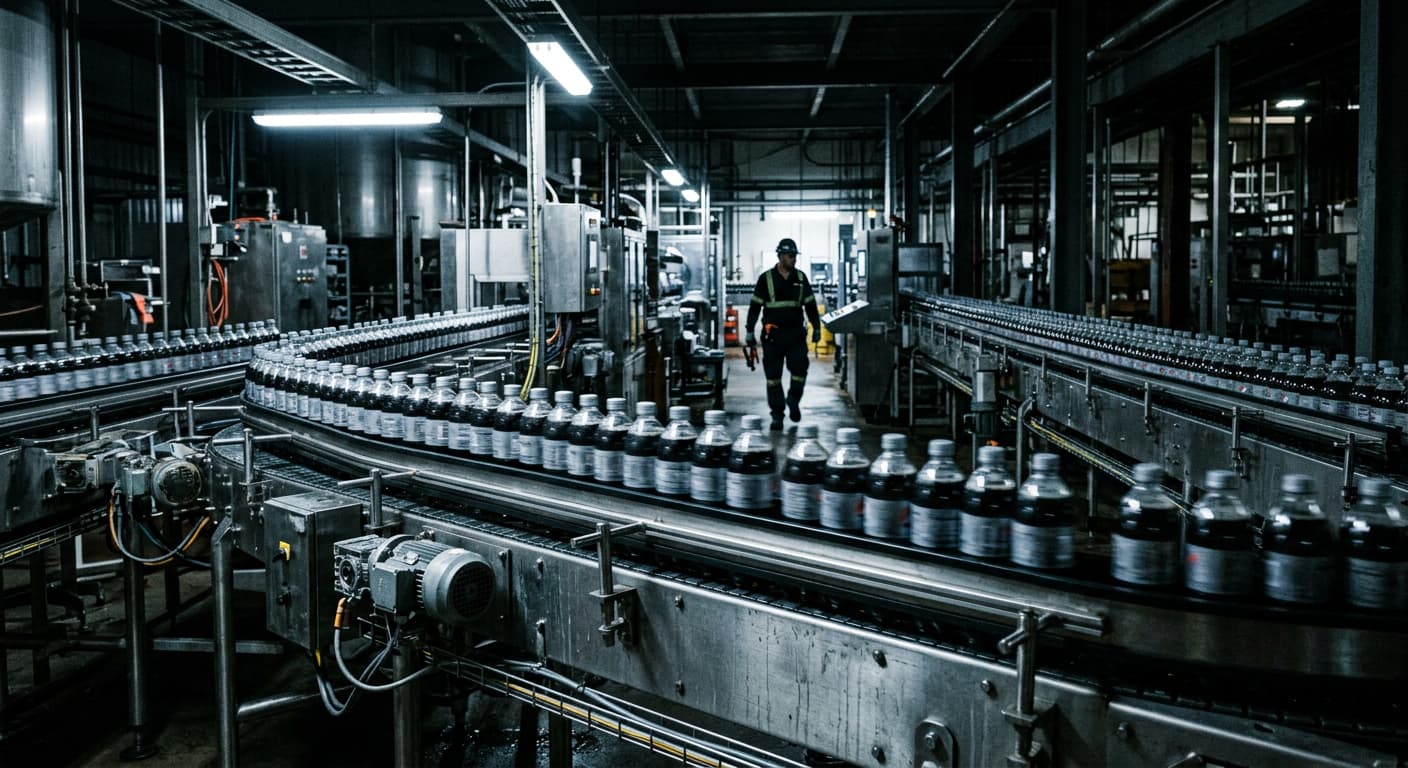
Son las tres de la mañana y la planta sigue despierta.
En la línea de embotellado, las botellas avanzan en fila sobre los transportadores, tan juntas que parecen un solo río de PET. los ingenieros además de revisar el flujo de las botellas se encargan de analizar el rendimiento de la temperatura del carbonatador, el torque de cada tapa, un rodamiento que ayer no sonaba así.
Una línea de embotellado no está hecha de máquinas sueltas. Es una sola máquina muy larga. Si la taponadora se detiene, la llenadora se detiene con ella, el carbonatador se queda esperando y la empacadora del final se queda sin nada que empacar.
Por eso la pregunta de cada turno no es si algo va a fallar. Es qué pieza, cuándo, y si su reemplazo ya está en la planta.
Índice
El frío que atrapa el gas
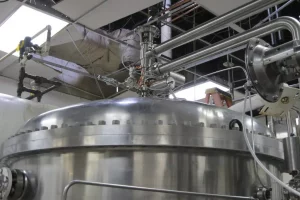
La bebida empieza mucho antes de tocar la botella. Al agua se le saca el oxígeno, se mezcla con el jarabe en una proporción exacta y entra a los tanques del carbonatador, donde se enfría y recibe el CO₂.
El frío no es un detalle. Un líquido frío retiene más gas que uno tibio, así que la temperatura decide cuánto gas lleva cada botella. Si la mezcla llega tibia o con el gas fuera de rango, hace espuma en la llenadora y las botellas salen con el nivel bajo.
Por eso los ingenieros vigilan en cada turno la temperatura, la presión del CO₂ y el nivel de los tanques. Después de cada limpieza en sitio (clean in place) revisan los empaques, que con los químicos y el calor se endurecen hasta dejar de sellar. Cuando el carbonatador pierde frío, la llenadora es la primera en notarlo.
Nota técnica: el Carbo-Cooler de Mojonnier mezcla, enfría y carbonata bebidas desde 1940, y es la base de muchos procesos de carbonatación. Sus refacciones de desgaste más comunes son los empaques y abrazaderas tri-clamp, las válvulas check y las piezas del flotador.
Veintidós tapas por segundo
Ya en la botella, falta sellarla. Una taponadora de alta velocidad cierra hasta 1,350 botellas por minuto, más de veintidós cada segundo.
A esa velocidad nadie distingue el movimiento, pero cada cabezal hace lo mismo que una mano: sujeta la tapa con una mordaza y la gira. La diferencia es que sabe cuándo parar. Un embrague magnético se desliza justo en el torque fijado.
Las dos fallas cuestan. Una tapa floja deja escapar el gas. Una apretada de más no la abre el cliente, o se barre la rosca.
Por eso los ingenieros toman botellas de muestra en cada turno y miden la fuerza que hace falta para abrirlas. Cuando las mordazas se gastan, esa cifra se mueve antes de que la máquina suene distinto. En la taponadora, el desgaste no hace ruido: aparece primero en el torque. La vida de esas piezas también depende de cómo elegir una máquina taponadora para cada tipo de tapa.
Nota técnica: los cabezales de torque magnético de Zalkin, marca de ProMach, sirven para tapas de 28 a 43 mm y usan mordazas de cambio rápido. Sus refacciones más comunes son las mordazas o anillos y los kits para reconstruir cabezales.
La falla que viaja hacia atrás
Al final de la línea de embotellado, las botellas se agrupan y entran a cajas o charolas. Las ventosas de la empacadora levantan el cartón, lo forman alrededor del producto y el adhesivo caliente lo cierra, hasta 80 cajas por minuto en los equipos más rápidos.
Es la máquina más lejana a la bebida y aun así puede detener la planta entera. Si se para, las botellas se acumulan en los transportadores que la alimentan. Cuando ya no cabe una botella más, la taponadora se detiene y, con ella, la llenadora. La última máquina de la línea puede detener a la primera.
Aquí los ingenieros revisan el vacío de las ventosas, las boquillas y la temperatura del adhesivo, y la tensión de bandas y cadenas. Una ventosa rajada no avisa: un día suelta una caja y la estación se detiene.
Nota técnica: en las empacadoras de cajas y charolas de Douglas Machine, las refacciones que más se gastan son las ventosas, las boquillas y filtros del adhesivo hot melt, y las bandas y guías.
Lo que cuesta una hora en silencio
Cuando una pieza crítica se rompe de madrugada, el silencio de la nave tiene precio. Según el estudio The True Cost of Downtime 2024 de Siemens, en una planta grande de consumo masivo una hora de paro no planeado cuesta 36,000 dólares.
La cuenta no es solo la producción perdida. Incluye sueldos de gente que espera sin poder trabajar, técnicos reparando, refacciones de emergencia y penalizaciones por no entregar a tiempo.
Y volver a arrancar tarda cada vez más. Según el mismo estudio, recuperar la producción después de un paro pasó de tomar 49 minutos en promedio a 81 en cinco años, en parte porque las refacciones de emergencia tardan más en llegar. En consumo masivo, además, las horas perdidas no han bajado desde 2019.
Si la pieza que falló no estaba en el almacén y hay que importarla, la línea de embotellado puede pasar días a media velocidad o detenida. La refacción más cara no es la que más cuesta, es la que llega tarde.
Un calendario para las piezas que se gastan
La salida fácil sería llenar el almacén. Pero el inventario también cuesta: es dinero quieto en un anaquel.
Por eso los ingenieros no compran todo. Recorren la línea de embotellado con tres preguntas para cada pieza: ¿detiene la producción si falla?, ¿cuánto tarda en llegar? y ¿cada cuánto se gasta?
Cada refacción cae en uno de tres lugares. Lo que se gasta a un ritmo conocido se compra con calendario, atado a las horas de producción y a los paros programados. Lo que detiene la línea y tarda semanas en llegar se queda en el anaquel. Lo demás se pide cuando hace falta. Las piezas que más se gastan se compran con calendario, no con urgencia.
En una planta embotelladora, el plan se ve más o menos así:
| Máquina | Compra programada | En anaquel |
| Carbonatador | Empaques tri-clamp, válvulas check y piezas del flotador | Sondas y control de gas |
| Taponadora | Mordazas y kits para reconstruir cabezales | Un cabezal ya ajustado y estrellas del formato principal |
| Empacadora de cajas | Ventosas, boquillas del adhesivo y bandas | Sensores y cilindros de formado y cierre |
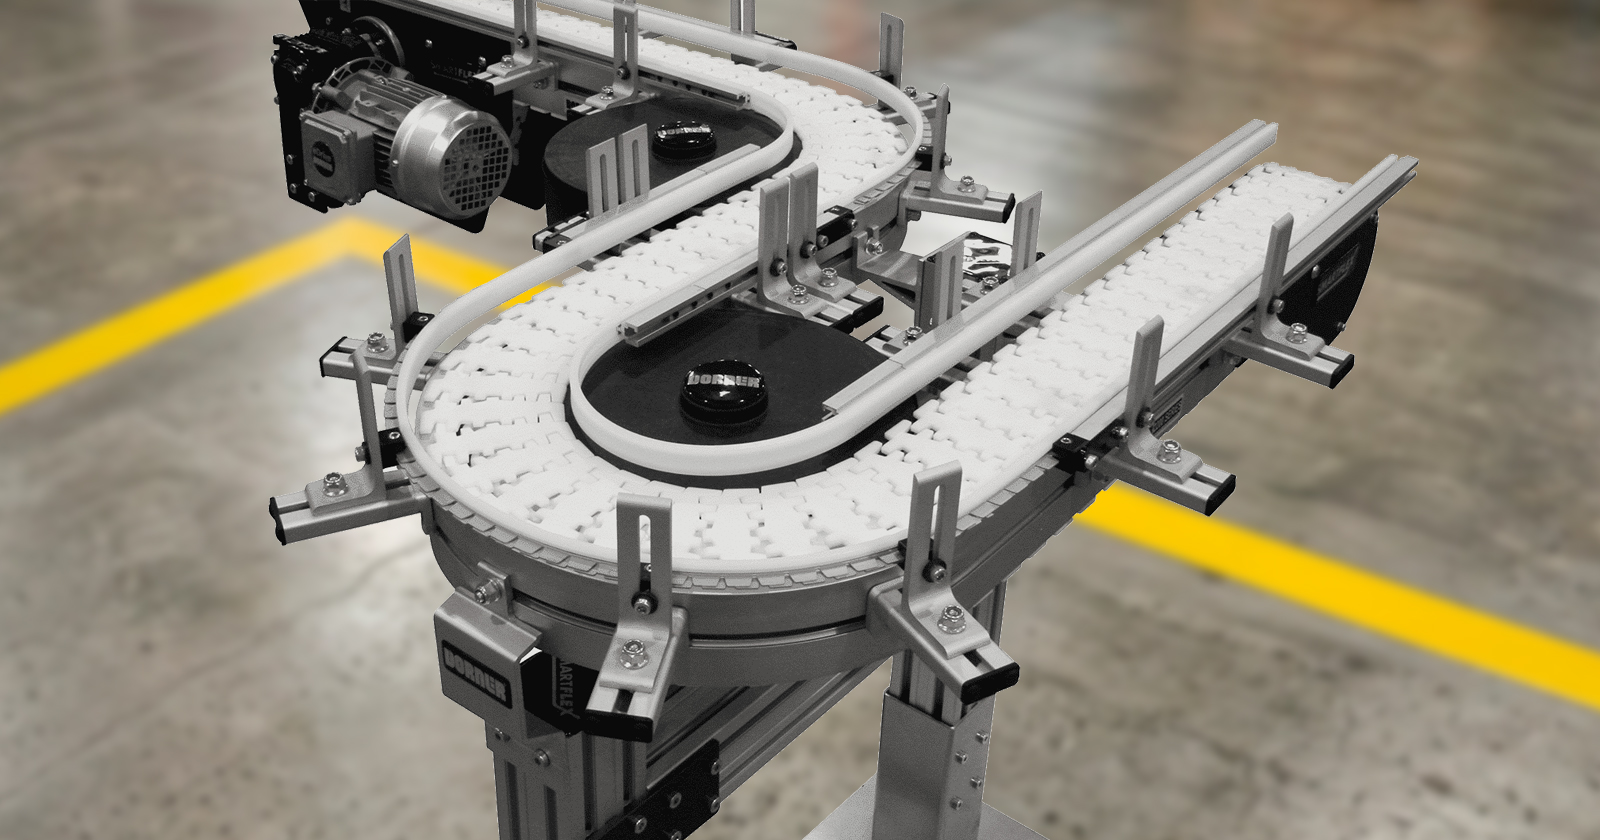
| Transportadores | Cadenas de tablillas y guías de desgaste | Motorreductor del tramo más crítico |
El mismo método sirve para toda la planta con una planeación de compra de refacciones.
Nota técnica: para los transportadores, un contrato de mantenimiento incluye refacciones preferenciales, soporte 24/7 y respuesta en sitio en menos de 4 horas.
La pieza que llegó antes que la falla
Otra noche, a las tres de la mañana, la línea se detiene. Esta vez estaba en el calendario. Un técnico cambia las mordazas de un cabezal en un paro programado de unos minutos, con piezas que llegaron semanas antes. Al amanecer, las botellas siguen saliendo y fuera de la planta nadie se entera. El mejor plan de refacciones es el que nadie nota.
En SDI te ayudamos a armar ese plan para tu línea de embotellado: revisamos contigo cada máquina y qué refacciones conviene programar o tener en anaquel, con visita de levantamiento sin costo y cotización el mismo día. Cuéntanos qué equipos tiene tu línea y empezamos por las piezas que hoy la pueden detener.
Contáctanos:
📞Conmutador: 81 8100 9100
📱 WhatsApp: 811 004 8973
📧 Ventas@sdindustrial.com.mx
🔧 Soporte Técnico: 811 824 5642
🌐 Visita: Inicio | SDI STORE